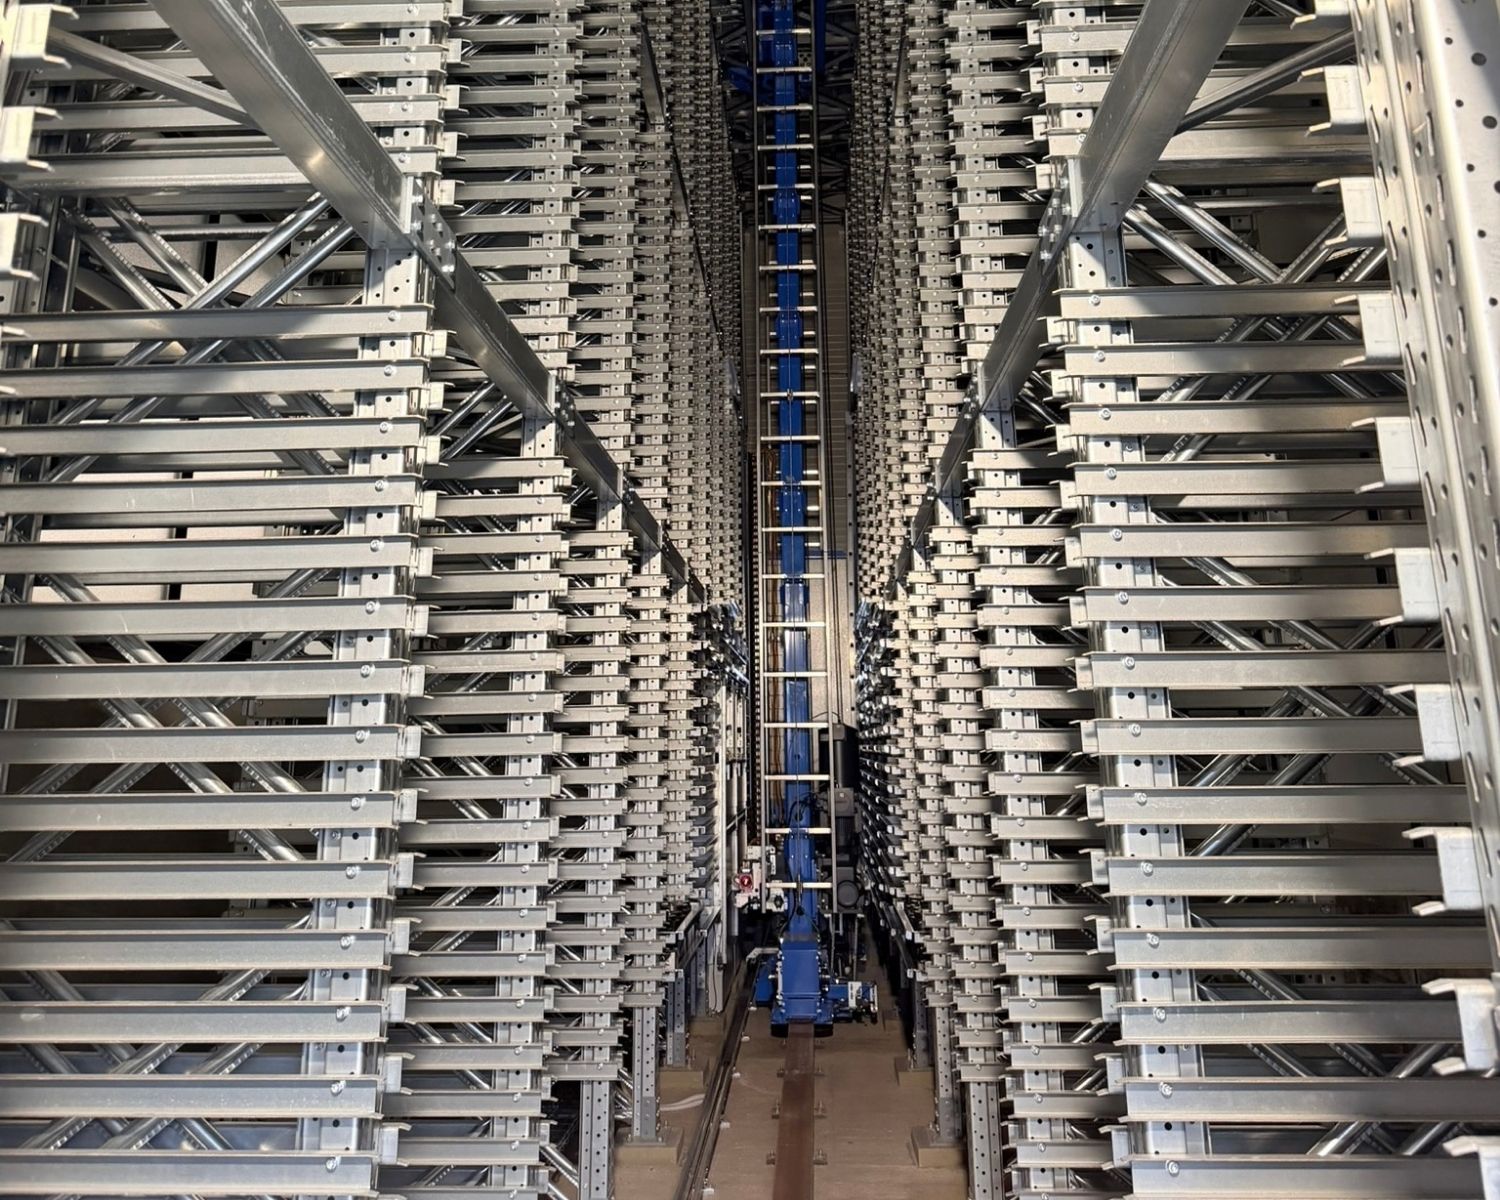
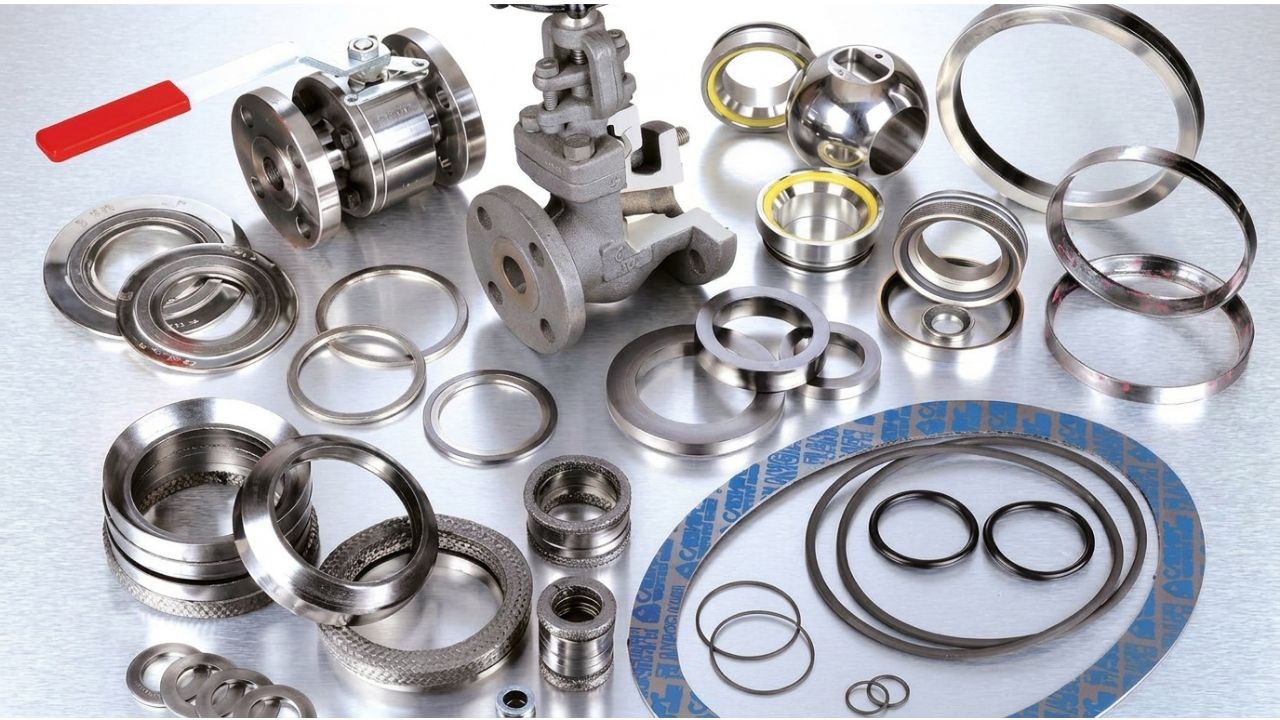

Carrara S.p.A. produce guarnizioni per valvole destinate all’industria chimica ed energetica: un settore in cui ogni nuova referenza sviluppata con il cliente genera uno stampo dedicato, che appartiene al cliente e dovrà restare reperibile per anni. Il magazzino attrezzature diventa così una delle poche aree aziendali con una curva di crescita monotona: accumula e non si svuota, satura lo spazio prima ancora che lo richiedano i volumi produttivi e trasforma il tempo di ricerca in un costo diffuso e difficile da misurare. Per uscirne l’azienda ha sostituito dei magazzini rotanti a fine vita con un magazzino verticale automatico realizzato da Modulblok, installato all’esterno dello stabilimento e integrato con l’ERP.
Il magazzino di prodotto finito respira: si riempie e si svuota seguendo la domanda. Il magazzino delle attrezzature di produzione, no. Nelle imprese che lavorano su specifica, ogni nuova referenza sviluppata con un cliente genera uno stampo, una matrice, un utensile dedicato che entra in giacenza e non ne esce più — perché la commessa può ripetersi a distanza di anni e perché, spesso, l’attrezzatura non è nemmeno di proprietà di chi la custodisce. È una curva monotona crescente, priva di un meccanismo naturale di svuotamento. E quando incontra un limite, il vincolo che si manifesta per primo raramente è lo spazio: è il tempo di accesso.
È il punto da cui parte questo caso. Carrara S.p.A. produce sistemi di tenuta industriale — guarnizioni destinate in prevalenza all’industria chimica ed energetica — ed è tra i principali operatori europei del comparto, con oltre sessant’anni di attività e circa centocinquanta persone nella sede di Adro, in provincia di Brescia. Il suo mercato di riferimento è quello dei costruttori di valvole per il settore Oil & Gas, una filiera fortemente concentrata sul territorio italiano. «Chi costruisce le valvole è il nostro primo impiego», spiega Sebastiano Carrara, direttore generale dell’azienda. «Sono aziende molto radicate qui sul territorio, e i loro prodotti vengono esportati in tutto il mondo.»
La particolarità del settore sta nel rapporto tra prodotto e attrezzatura. La guarnizione non è un componente a catalogo: si adatta alla progettazione della singola valvola, e ogni variazione dimensionale genera una nuova referenza. «Per ogni nuova valvola nasce una guarnizione con misure leggermente diverse», conferma Carrara. «Ogni dimensione, ogni tipologia, ogni item ha un suo stampo: a volte è riutilizzato, a volte è dedicato a quella singola guarnizione. In ogni caso lo stampo è in co-sviluppo con il cliente, che lo paga, ed è di fatto un’attrezzatura sua. Però lo teniamo noi.»
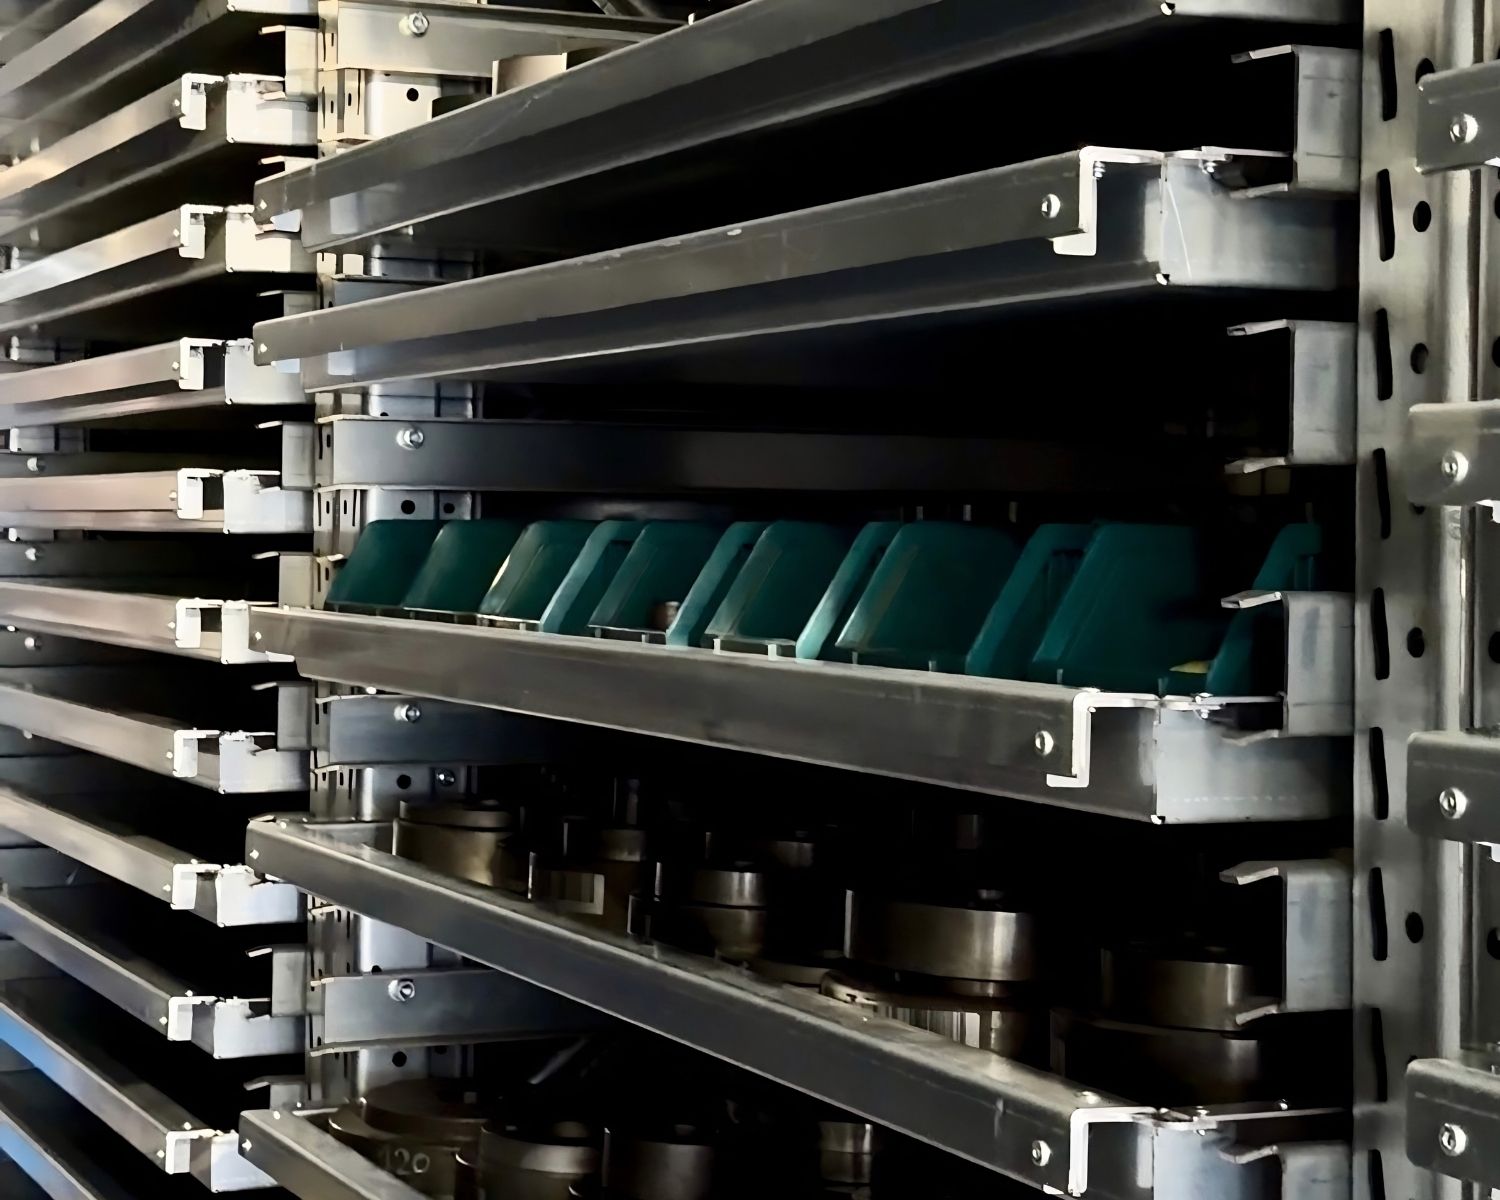
Da qui discendono due conseguenze operative. La prima è la numerosità: il parco stampi cresce con il numero di referenze sviluppate, non con i volumi prodotti. La seconda è l’ingombro: si tratta di attrezzature pesanti, alcune delle quali raggiungono i 2.900 millimetri di diametro. «Non sono proprio di agile stoccaggio», sintetizza Carrara.
La crescita della divisione dedicata alle guarnizioni per l’Oil & Gas ha portato alla saturazione completa del magazzino attrezzature. «La conseguenza non è stata soltanto la mancanza di spazio, ma un progressivo aumento della complessità gestionale: tempi di ricerca sempre maggiori, maggiore difficoltà nel controllo delle giacenze e una programmazione sempre più complessa delle attività di magazzino. Il nostro obiettivo non era semplicemente aumentare la capacità di stoccaggio, ma continuare a crescere senza che la crescita si traducesse in maggiore complessità organizzativa.»
A questo si è sovrapposta una scadenza tecnica. Lo stoccaggio degli stampi era affidato a magazzini rotanti acquistati decenni prima e ormai prossimi al fine vita. La necessità di sostituirli ha aperto una finestra di ripensamento che sarebbe stato difficile aprire altrimenti: «Abbiamo unito l’esigenza vera e propria di sostituirli con la sfida di ripensare l’organizzazione e il processo di gestione degli stampi.»
Il passaggio da un parco di caroselli rotanti a un magazzino verticale automatico viene spesso descritto come un semplice aggiornamento tecnologico. Dal punto di vista del processo, però, si tratta di due paradigmi diversi.
Nel modello precedente la logica era distribuita: più unità, ciascuna con una propria dotazione di attrezzature, dislocate in punti differenti del reparto. «Prima gli stampi venivano prelevati uno a uno dai magazzini rotanti», racconta Carrara. «L’operatore doveva spostarsi avanti e indietro senza una logica ben definita: prelevava uno stampo dal magazzino 1, si spostava fino al 5, ne prelevava un altro, tornava al 2, tornava al 5.» Con un volume nell’ordine del centinaio di prelievi al giorno, la somma di quegli spostamenti costituisce una voce di tempo non trascurabile, e soprattutto non comprimibile con misure organizzative.
Il modello adottato ribalta la relazione tra uomo e materiale. «Volevamo superare la logica secondo cui è il magazziniere a doversi spostare tra più aree di stoccaggio per reperire il materiale, e passare a un modello in cui fosse il materiale ad arrivare automaticamente all’operatore, in un’unica postazione di lavoro.» È il principio goods-to-person applicato non al prodotto finito, ma all’attrezzatura di produzione: un’applicazione meno frequente, ma con un rapporto costi-benefici spesso più favorevole, perché il valore in gioco non è il tempo di evasione di un ordine cliente ma la disponibilità di una risorsa critica per la schedulazione di reparto.
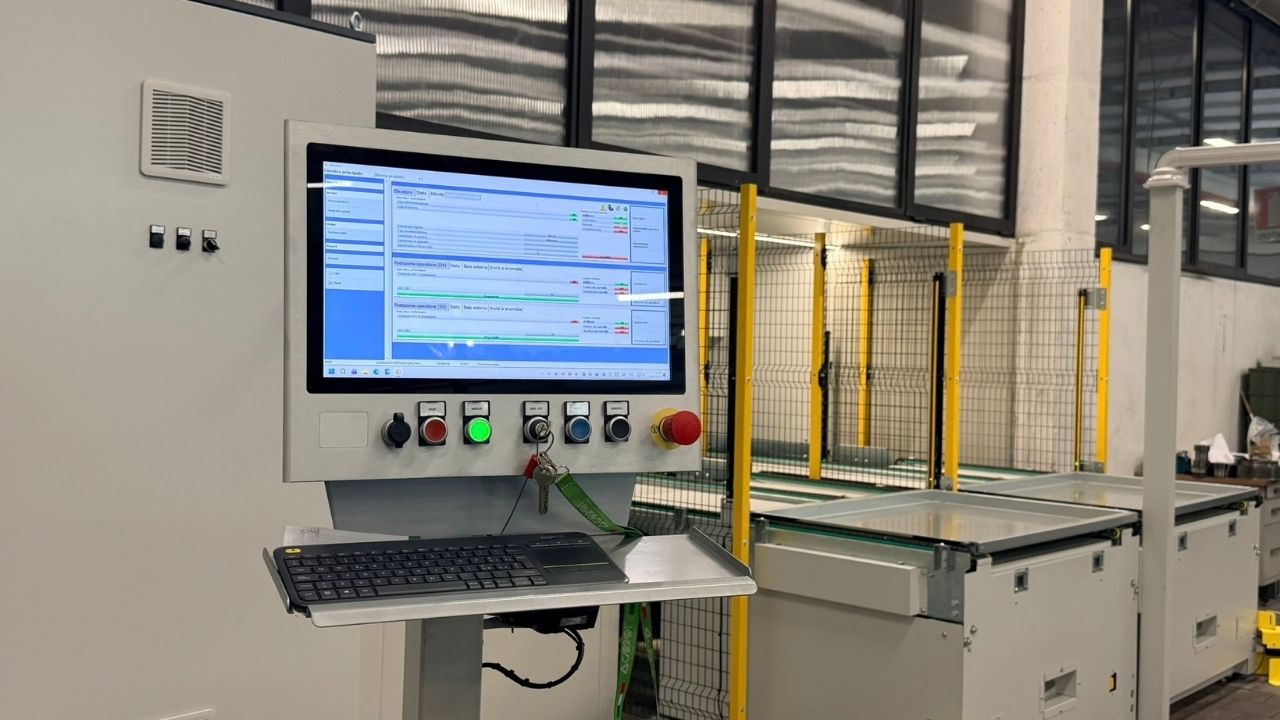
Un elemento spesso sottovalutato riguarda l’affidabilità del prelievo. Nel magazzino di Carrara il sistema non si limita a presentare il cassetto: segnala visivamente la posizione dell’attrezzatura al suo interno. «Anche quando il cassetto è grande e ci sono tanti pezzi uno vicino all’altro, sul monitor vedi in che zona si trova: si illumina proprio un rettangolo dove è stato messo.» È un dettaglio che sposta il controllo dalla memoria dell’operatore all’interfaccia della macchina, e che ha conseguenze dirette sul profilo di competenza richiesto — un tema su cui si tornerà.
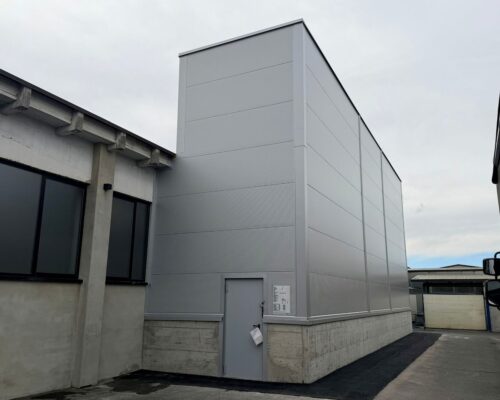
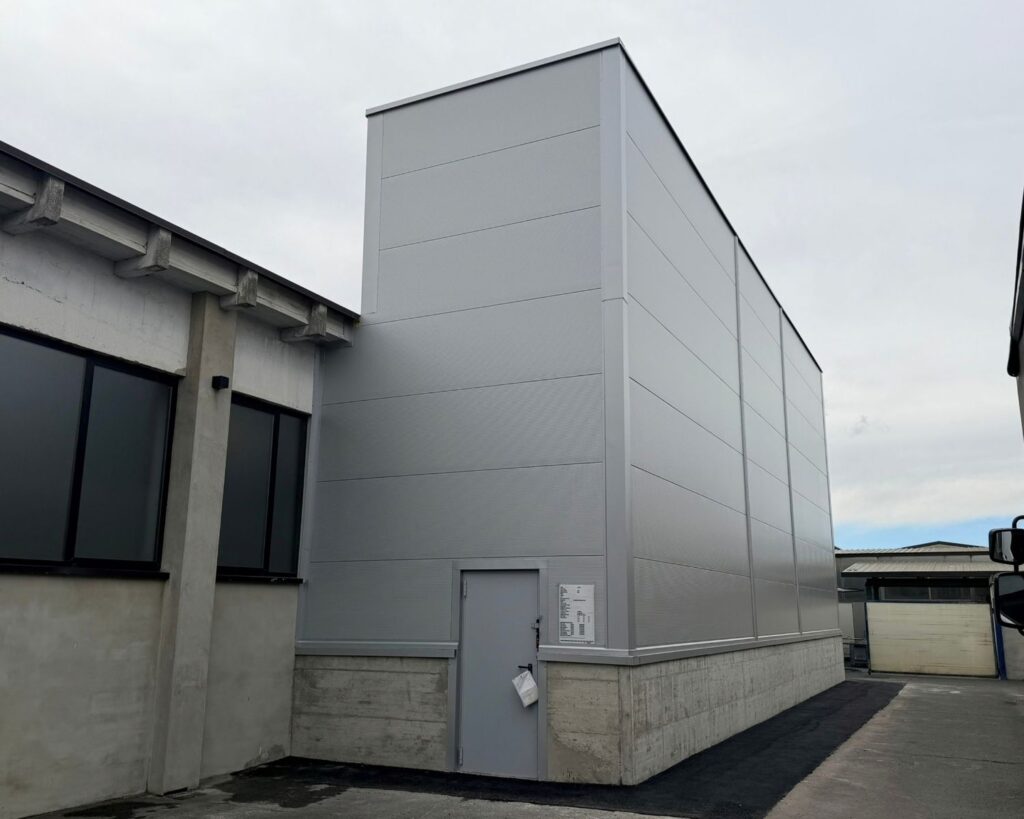
Tra i requisiti che hanno orientato la scelta, quello con l’impatto architettonico più rilevante è stato la collocazione. «Un elemento determinante è stata la possibilità di installare il magazzino all’esterno dello stabilimento, con una soluzione progettata nativamente per questo tipo di applicazione e non come semplice adattamento di sistemi standard», spiega Carrara. La motivazione è economica prima che tecnica: ogni metro quadro liberato all’interno del capannone torna disponibile per la produzione, che è l’uso a più alto valore della superficie coperta.
La scelta, però, sposta il magazzino automatico da componente di arredo industriale a struttura edilizia a tutti gli effetti, con un insieme di verifiche che non si applicano all’installazione indoor. La struttura esterna deve essere verificata per le azioni ambientali — vento, neve, sisma — secondo le Norme tecniche per le costruzioni (D.M. 17 gennaio 2018); l’involucro deve garantire tenuta all’acqua e un grado di protezione adeguato per i componenti elettrici ed elettronici; il sistema di controllo termico deve mantenere le condizioni di esercizio dell’automazione e prevenire la condensa su attrezzature metalliche movimentate tra ambienti a temperatura diversa. Va inoltre valutato, caso per caso, se l’involucro rientri nel perimetro del regolamento (UE) 2024/3110 sui prodotti da costruzione, che ha sostituito il regolamento (UE) 305/2011.
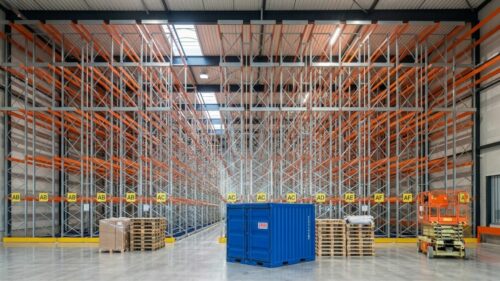
Il secondo requisito tecnico non negoziabile riguardava la portata dei cassetti, dimensionata sul peso reale delle attrezzature: «Avevamo la necessità di disporre di cassetti con una portata adeguata al peso dei nostri stampi, requisito che poche aziende erano in grado di garantire.» È il tipo di vincolo che nella progettazione di un magazzino verticale determina a cascata la struttura portante, il sistema di estrazione e l’altezza massima raggiungibile: la portata unitaria del cassetto, più della capacità nominale complessiva, è spesso il parametro che discrimina le soluzioni realmente applicabili.
Un magazzino automatico integrato non tollera l’ambiguità anagrafica. Se lo stesso stampo esiste con due codici, se la descrizione articolo non è univoca, se la relazione tra ordine di produzione e attrezzatura è custodita in un file esterno al gestionale, l’automazione non risolve il disordine: lo rende visibile e bloccante. «Eravamo consapevoli che questo prodotto ci avrebbe obbligato a sviluppare anche altre parti del flusso: l’integrazione, una migliore gestione dei codici articolo, la revisione dell’anagrafica. Tutto ha contribuito a rendere più pulito il processo. Si è lavorato da ambo le parti: da un lato sulla macchina, dall’altro sul processo e sul flusso informatico.»
L’obiettivo dichiarato in fase di progettazione era l’integrazione completa con l’ERP aziendale, SAP. «Per noi era fondamentale che il magazzino non fosse un sistema isolato, ma una parte integrante del processo produttivo. L’integrazione consente oggi di mettere in comunicazione la schedulazione della produzione con il magazzino, riducendo le attività manuali e garantendo la disponibilità delle attrezzature nel momento in cui servono.»
Il percorso è stato affrontato per stadi, e vale la pena riportarlo senza semplificazioni, perché la sua gradualità è una delle informazioni più utili per chi affronta progetti analoghi.
Alla stessa logica incrementale risponde la migrazione fisica delle attrezzature. Non c’è stato un giorno zero: vecchio e nuovo convivono, e il trasferimento avviene progressivamente, man mano che gli stampi vengono richiamati dalla produzione. È una scelta che allunga il periodo di doppia gestione ma azzera il rischio di fermo, e che in un contesto con un terzo del fatturato legato a ordini urgenti non è un dettaglio secondario.
«Riuscire a coniugare qualità, rapidità di risposta e sostenibilità economica in un contesto che evolve molto più rapidamente della capacità delle organizzazioni di adattarsi. Le imprese manifatturiere europee, e in particolare quelle italiane, difficilmente potranno competere esclusivamente sul prezzo con altri mercati. Il vero vantaggio competitivo sarà sempre più legato alla capacità di governare la complessità: livello di servizio superiore, processi affidabili, tempi di risposta rapidi.»
«Non riguarda soltanto il management: coinvolge uffici tecnici, produzione e tutte le competenze costruite negli anni. Attrarre nuovi talenti e, soprattutto, trasferire loro il patrimonio di conoscenze aziendali sarà sempre più determinante. E il mercato del lavoro cambia molto rapidamente: dobbiamo essere capaci di cambiare e di essere attrattivi per le persone di valore. Questo vuol dire non essere la fabbrica nemmeno di cinque anni fa.»
«Essere dinamici e seguire cambiamenti che una volta avvenivano in decenni e adesso avvengono nel giro di un anno. Essere capaci di cambiare è la cosa più difficile per le strutture con tante persone, strutturate nel corso di decenni. L’automazione, però, non deve essere vista come un obiettivo, ma come uno strumento per costruire processi più semplici, standardizzati e scalabili, in grado di guidare le persone e sostenere la crescita nel tempo.»
Descrivi la tua esigenza: il nostro team tecnico analizzerà le informazioni per comprendere il contesto operativo e fornirti quanto prima un riscontro.